Une valise est un système composé de pièces mobiles et porteuses. Une coque brillante peut réussir une inspection en salle d’exposition, tandis qu’un logement de roulettes faible, un chariot instable, un châssis mal aligné ou un carton insuffisamment protégé posent des problèmes ultérieurement. Pour les acheteurs B2B, le contrôle qualité doit commencer dès la spécification et se poursuivre tout au long de l’échantillonnage, de la production et de l’inspection préalable à l’expédition.
La méthode d’essai exacte et la limite d’acceptation doivent être convenues pour chaque produit et chaque marché de destination. Cette liste de contrôle constitue donc un outil de planification, et non un substitut à une norme spécifique au produit ou aux conseils d’un laboratoire tiers.
Avant la production de masse, établir une spécification contrôlée unique couvrant les matériaux, les dimensions, le poids, les couleurs, les composants, l’application du logo, la qualité de fabrication, l’emballage et les essais requis. Joindre des photos ou des dessins clairs. Identifier, du point de vue de l’acheteur, les caractéristiques critiques, majeures ou mineures.
L’échantillon approuvé doit correspondre à la spécification écrite. En cas de divergence entre les deux, les équipes de production doivent disposer d’un ordre de priorité défini. Tout changement intervenu après approbation doit être consigné, y compris son incidence sur le coût, le délai de livraison et la validation.
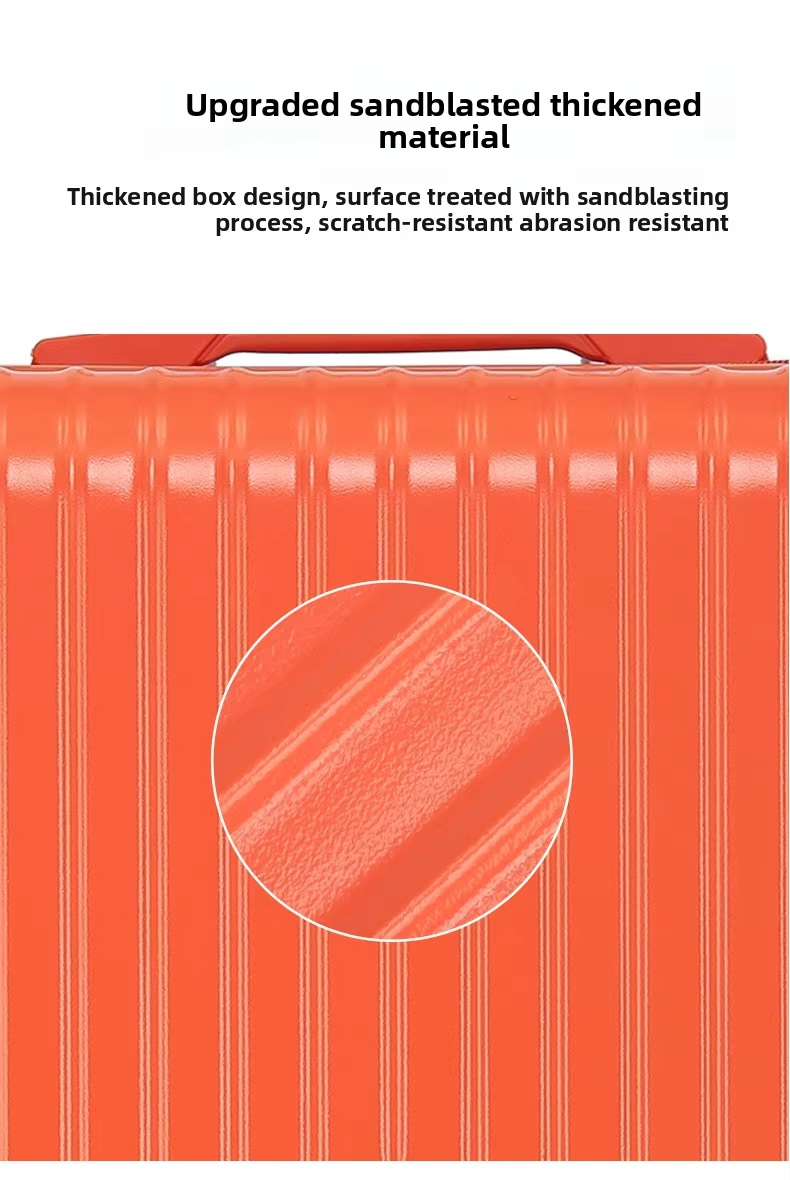
Vérifier la coque afin de détecter toute fissure, déformation, bosse, contamination, rayure inacceptable, variation de couleur ou irrégularité de texture. Confirmer les dimensions et la construction de la coque par rapport à la référence approuvée.
Pour les châssis en aluminium bagages , examiner l’alignement du châssis, la cohérence de la fermeture, l’ajustement des angles et l’engagement des verrous. La mallette doit s’ouvrir et se fermer sans effort anormal. Pour des valises à fermeture éclair , inspecter les coutures, l’alignement de la fermeture à glissière, le déplacement du curseur, l’état des surpiqûres et les zones sollicitées aux alentours des angles.
Un contrôle visuel ne suffit pas lorsque les performances en résistance aux chocs ou aux charges sont essentielles. Convenir préalablement à la production du dispositif d’essai pertinent, y compris le conditionnement de l’échantillon, la charge appliquée, la hauteur de chute ou le nombre de cycles, les points d’inspection ainsi que les critères d’acceptation ou de rejet.
Faites tourner chaque roue et vérifiez la présence d’un blocage, de bruits excessifs, d’un balancement, d’un jeu ou d’un contact avec le carter. Vérifiez que les logements des roues sont correctement encastrés de façon uniforme et que les éléments de fixation sont bien serrés. Sur les bagages à roulettes pivotantes, vérifiez la rotation et le suivi de la trajectoire sur une surface plane.
Pour un projet nécessitant une validation en conditions réelles ou par abrasion, documentez la surface d’essai, la charge, la vitesse, la distance ou le nombre de cycles, ainsi que l’état acceptable après essai. La mention « roue testée » n’a aucune signification claire, sauf si les deux parties connaissent précisément la méthode et les limites appliquées.
Étendez et rétractez plusieurs fois le système télescopique. Vérifiez le déplacement fluide, le verrouillage fiable à chaque position prévue, le jeu latéral admissible et le montage correct. Inspectez la prise en main, les tubes, le bouton de libération et les points de fixation.
Soulevez la valise chargée à l’aide des poignées supérieures et latérales, le cas échéant. Recherchez tout mouvement anormal, toute fissuration, tout arrachement des fixations ou toute déformation autour de la zone de fixation. Si des essais répétés de soulèvement ou de secousse sont requis, convenez de la charge et du nombre de cycles dans le plan qualité.
Actionnez chaque cadenas à combinaison et vérifiez son alignement avec le cadre ou les tirettes de fermeture à glissière. Si une serrure est décrite comme « reconnue par la TSA » ou porte une marque tierce, vérifiez que le composant fourni et sa documentation étayent cette affirmation ; ne vous fiez pas uniquement à son apparence.
Testez également les fonctions propres au projet, telles que les ports USB, les porte-gobelets, les crochets, les roues freinées, les ouvertures avant ou les compartiments séparés pour articles humides/séchés. Précisez si les essais portent uniquement sur la fonctionnalité ou aussi sur la durabilité lors d’une utilisation répétée.
Ouvrir la doublure et inspecter les coutures, les ourlets, les poches, les séparateurs, les sangles, le fonctionnement de la fermeture à glissière, les fils libres, les taches et les odeurs. Vérifier si les fixations internes ou les composants structurels sont correctement recouverts et sécurisés.
Les critères relatifs à la qualité de la fabrication doivent être illustrés dans la mesure du possible. Des formulations écrites telles que « bonne qualité » ou « aucun défaut évident » peuvent être interprétées différemment par l’acheteur, l’usine et l’inspecteur.
Vérifier les sacs en polyéthylène, les housses protectrices, les protections d’angles, les sachets dessiccatifs (si spécifiés), les cartons, les intercalaires, les étiquettes, les codes-barres et les marquages d’expédition. S’assurer que la valise est immobilisée et protégée sans créer de points de pression susceptibles de déformer la coque.
Pour la validation de l’emballage, définir la configuration emballée et la méthode d’essai de distribution. Les expéditions e-commerce, les chargements palettisés en gros et les expéditions en conteneurs mixtes présentent des risques différents.
Accepter le moment où l’inspection peut avoir lieu, la méthode d’échantillonnage des unités et les défauts entraînant un rejet ou une action corrective. Si une inspection basée sur le NQA est utilisée, préciser le niveau d’inspection, la taille du lot, la classification des défauts et les nombres d’acceptation, plutôt que d’indiquer simplement « NQA standard » sans détails.
Demander des registres d’inspection clairs comportant l’identification du produit, la quantité, la taille de l’échantillon, les constatations, des photographies et la décision prise. En cas de reprise d’un lot non conforme, définir comment le lot corrigé sera vérifié.
LADILATU indique que son processus de production repose sur des équipements automatisés et un système complet de tests, avec plus de 20 rapports d’essai mentionnés dans ses documents internes. Les acheteurs doivent demander les rapports spécifiques à leur modèle réel, à leurs matériaux et à leur marché ; un seul rapport ne saurait être considéré comme valable pour tous les produits.
 EN