スーツケースは、移動と荷重を支える部品から構成されるシステムです。光沢のある外装はショールームでの検査を通過しても、弱いキャスターハウジング、不安定な伸縮式ハンドル、フレームのずれ、あるいは十分に保護されていない段ボール箱などにより、後になって問題が生じることがあります。B2Bバイヤーにとって、品質管理は仕様策定から始まり、サンプリング、製造工程、出荷前検査まで継続して実施する必要があります。
各製品および販売先市場ごとに、正確な試験方法および合格基準を事前に合意する必要があります。本チェックリストは、製品固有の規格や第三者試験機関の助言に代わるものではなく、あくまで計画立案のためのツールです。
量産開始前に、素材、寸法、重量、色、部品、ロゴの施し方、仕上げ品質、包装および必須試験項目を網羅した、統制された一つの仕様書を作成してください。明確な写真または図面を添付し、バイヤーの観点からどの特性が「重要」「主要」「次要」であるかを明記してください。
承認済みサンプルは、書面による仕様と一致している必要があります。両者が矛盾する場合は、製造チームが明確な優先順位を定める必要があります。承認後の変更点(コスト、納期、検証への影響を含む)はすべて記録してください。
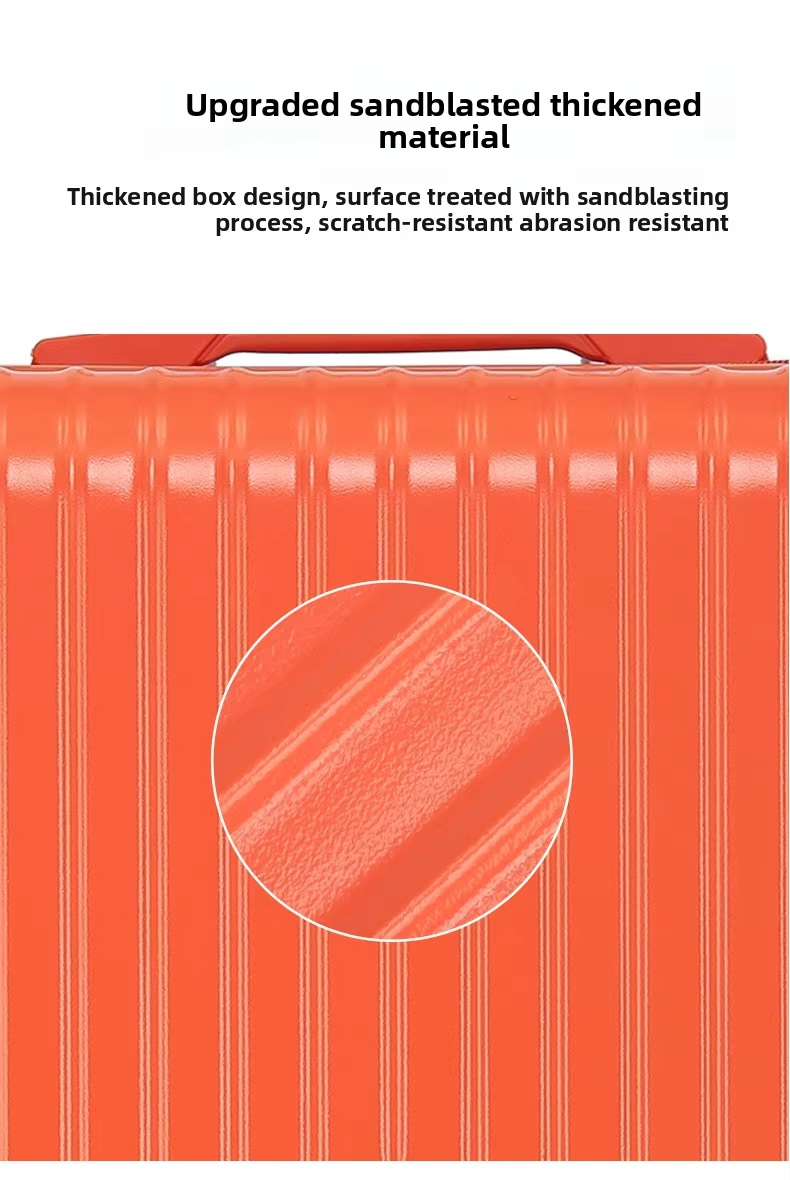
シェルについて、亀裂、変形、へこみ、汚染、許容できない傷、色ムラ、表面質感の不均一などを確認します。また、承認済みの基準品と照らし合わせて、寸法およびシェル構造を検証します。
アルミニウム製フレームの場合 ラゲッジ は、フレームの位置合わせ、開閉部の均一性、角部の嵌合状態、およびロックの噛み合い具合を確認します。ケースは異常な力を加えずにスムーズに開閉できる必要があります。 ジッパー式スーツケース 布地製フレームの場合
衝撃や荷重性能が重要な箇所では、目視検査だけでは不十分です。量産開始前に、試験条件(試料の調湿、荷重、落下高さまたはサイクル数、検査ポイント、合格/不合格の判定基準など)について事前に合意してください。
すべての車輪を回転させ、引っかかり、異音、振動、ガタつき、またはカバーへの接触がないかを確認します。ホイールハウスが均一に装着され、留め具が確実に固定されていることも確認してください。スピナーバッグの場合は、平らな面上で車輪の回転と直進性を確認します。
走行または摩耗に関する検証を要するプロジェクトでは、試験面、荷重、速度、走行距離またはサイクル数、および試験後の許容状態を明記してください。「車輪を試験済み」という記載だけでは意味をなさず、両当事者が試験方法と判定基準を共通理解している必要があります。
トロリーを数回伸ばしたり収めたりして動作を確認し、スムーズな作動、各所定位置での確実なロック機能、許容範囲内の横ブレ、および正しい取付状態を検証します。グリップ部、チューブ、解放ボタン、取付部も併せて点検します。
荷物を詰めたスーツケースを、上部および側面のハンドル(該当する場合)を使って持ち上げます。取り付け部周辺に異常な動き、亀裂、留め具の抜け出し、変形がないか確認します。繰り返しの持ち上げや急激な力によるテストが必要な場合は、品質計画書で負荷と試験回数を事前に合意してください。
各コンビネーションロックを操作し、フレームやジッパーの引き手との位置合わせが正確であることを確認します。ロックが「TSA承認」または第三者機関の認証マーク付きと記載されている場合は、調達した部品および関連文書がその主張を裏付けることを検証してください。外観のみでの判断は避けてください。
USBポート、カップホルダー、フック、ブレーキ付きキャスター、前面開口部、湿気対応/乾燥対応収納室など、プロジェクト固有の機能も併せてテストします。テストの範囲が単なる機能確認にとどまるのか、あるいは繰り返し使用による耐久性も含むのかを明確に定義してください。
裏地を開き、縫製、継ぎ目、ポケット、仕切り、ストラップ、ジッパーの動作、ほつれ糸、汚れ、異臭を確認します。また、内部の留め具や構造部品が安全に覆われているかもチェックします。裏地の色、ロゴ、配置は承認済みサンプルと照合してください。
仕上げ基準は、可能な限り図解で示すことが望ましいです。「良質」や「目立つ欠陥なし」といった曖昧な表現は、バイヤー、工場、検査員の間で解釈が分かれる可能性があります。
指定されている場合は、ポリ袋、保護カバー、角保護材、乾燥剤、段ボール箱、中敷き、ラベル、バーコード、出荷表示を確認します。また、スーツケースが固定・保護されているかを確認し、シェルを変形させるような局所的な圧力がかかっていないかもチェックします。
包装の妥当性を検証する際は、梱包状態(パッキング構成)および流通試験方法を明確に定義してください。EC向け、パレット積み卸売向け、混載コンテナ向けなど、流通形態によって発生リスクは異なります。
検査の実施時期、サンプルの抽出方法、および不合格または是正措置を要する欠陥の種類について合意してください。AQLに基づく検査を採用する場合、「標準AQL」という曖昧な表現ではなく、検査水準、ロットサイズ、欠陥の分類(重大・主要・軽微)、および許容個数を明確に指定してください。
製品識別情報、数量、サンプルサイズ、検査結果、写真、および処置内容を含む明確な検査記録を要求してください。問題が再加工された場合、是正後のロットをどのように検証するかを定義してください。
ラディラトゥ社は、自動化設備と包括的な試験システムにより生産を支えており、同社資料には20件以上の試験報告書が言及されています。バイヤーは、自社の実際のモデル、素材、販売市場に該当する報告書を個別に請求すべきです。単一の報告書がすべての製品をカバーすると想定してはなりません。
 EN